全自动八工位转盘给袋式酱料包装机 快速清洗系统设计方案
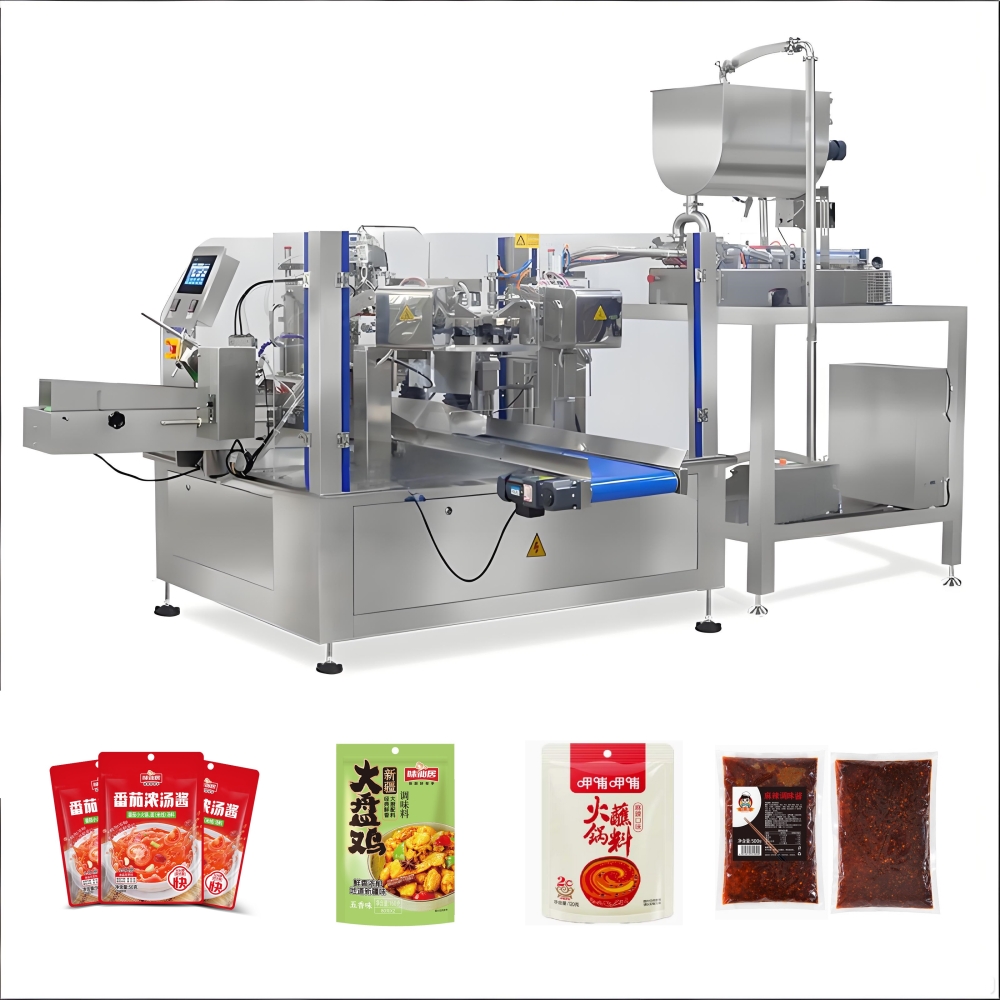
八工位转盘给袋机特点:转盘间歇旋转、8 个工位依次完成开袋→下料→封口,酱料多为含油、含颗粒、高粘度(豆瓣酱、香菇酱、番茄酱、沙拉酱等),极易粘壁、干结,清洗核心目标:减少拆件、无死角、快速排空残料,分原位喷淋 + 快拆组件,兼顾 CIP 在线清洗 + 部分 COP 离线拆洗,停机清洗时长控制在 20–40 分钟。
清洗对象:酱料下料系统(料桶、转子泵 / 螺杆泵、出料管路、灌装嘴)、转盘工位接料盘、袋托、挡料板、滴料回收槽、防护罩内腔。 难点:八工位转盘缝隙、袋托夹缝、灌装嘴内壁、泵腔死角,酱料干涸后很难冲净;电气、轴承、凸轮不能进水。
一、整体清洗系统架构(分区设计,干湿分离)
1. 分区原则(最重要,防止电气进水)
1)湿区(可水洗 / CIP):料仓、输送泵、出料管道、灌装阀 / 灌装嘴、滴料接料盘、转盘外围接料槽、护罩内壁 2)半湿区(仅擦拭 + 低压喷淋,严禁大量进水):袋托、夹袋机构、转盘盘面表面,转盘主轴、凸轮、分度盘、气缸、传感器不能直接冲水3)干区(禁止任何水冲洗):转盘底部分度机构、伺服电机、电磁阀、接线盒、光电开关
? 设计要点:湿区和干区之间加环形挡水围堰 + 排水槽,转盘台面做微倾斜导流,水向外圈流,不往中心主轴渗。
二、料仓 + 输送灌装 CIP 在线清洗系统(核心,不用拆泵管)
酱料一般用转子泵 / 螺杆泵输送,整套管路做成 CIP 回路
料仓结构优化
料仓底部锥斗,锥角≥75°,无平底死角;内壁抛光 Ra≤0.8μm,焊缝全抛光
料仓内置旋转喷淋球(360°),安装 2~3 个喷淋球,覆盖仓壁、仓顶;喷淋球快装卡箍连接,可快速拆卸检修
料仓底部出料口配三通换向阀:生产时→灌装管路;清洗时→CIP 回流管路,不用拆管切换
料仓盖子可快开卡扣,方便人工辅助刮除干结厚酱料
泵与管路 CIP 回路
所有管道用卫生级 304/316L,卡箍快装连接,无螺纹死角;管路尽量短、少弯头,弯头用长半径卫生弯头
回路流程:清洗水箱 → 清洗泵 → 料仓喷淋球 + 泵入口 → 转子泵 → 灌装嘴管路 → 回流管回到清洗水箱
灌装嘴:双层结构,外置外喷环。清洗时,内通道冲料道,外圈环形喷嘴冲洗灌装嘴外壁滴料。
八工位可以做集中总清洗管路,分路到每个灌装嘴,也可单嘴独立球阀控制,单独关闭某一路。
清洗介质配置
常温清水预冲洗(先冲掉大部分残酱,回收残料)
40–60℃温水 + 食品级碱液(去油脂蛋白)
清水漂洗,可选最后热水消毒
配套小型 CIP 清洗水箱(带加热、搅拌、排污口、液位),独立小清洗泵,压力 0.25–0.35MPa,食品软管连接,可移动或固定在机架侧面。
三、八工位转盘本体清洗设计(重点难点)
转盘是间歇旋转,8 组夹袋 / 袋托均匀分布,酱料滴落在袋托、转盘表面。
转盘盘面导流设计
转盘表面抛光,盘面做向外 1.5°~2° 倾斜,液体向外圈流,不流向中心主轴
转盘外圈设置环形集水接料槽,槽底向一侧倾斜,设大口径排污口,快速排污水
每个工位袋托下方单独设置小型滴料接料盘,全部快拆卡扣式,徒手取下,拿到清洗池 COP 刷洗,不用工具。
喷淋布置(局部定点喷淋,不能直冲中心分度盘)
在灌装工位正后方固定一组定点喷淋嘴,转盘转到清洗位时,转盘暂停,低压喷淋清洗袋托、夹爪外侧;只喷盘面和夹具外侧。
夹袋爪:选用快拆夹爪,卡扣结构,10 秒拆一组,8 组可快速全部拆下离线清洗;夹爪表面无凹槽,光滑圆弧,减少挂料。
❌ 严禁:直接高压水对着转盘中心、分度凸轮、气缸、光电传感器喷射。
防护罩 机罩采用分体快拆护板,卡扣锁紧,不用扳手;护板内壁可安装固定喷淋喷嘴,清洗时合上护罩,封闭喷淋,污水全部流入外圈集水槽。
四、快拆 COP 组件设计(高挂料零件,离线清洗)
CIP 只能冲松散残料;干结酱料必须拆下来人工清洗,尽量做到无工具快拆:
灌装嘴:卡箍快拆,一键取下,浸泡清洗
各工位袋托、滴料盘:弹簧卡扣,徒手插拔
挡料板、防溅板:快装把手固定
转子泵泵头:卫生卡箍,快速拆开泵腔清洗转子
设计目标:全套可拆卸清洗件,全部在 10 分钟内拆除完毕。
五、排水、残料回收与防积水设计
所有湿区最低点设排污口,口径≥DN25,球阀排污;管路无低洼存水段,所有管路坡度≥2%
预冲洗的浓酱料残液单独回收管路,先回收酱料,再排清洗废水,减少污水负荷,避免酱料堵排水管
转盘中心轴套上方加装防水密封圈 + 挡水盘,双重防水,防止水渗入主轴轴承;轴承座设泄水孔,少量渗水可以排出。
六、电气与安全防护(清洗系统必备)
所有喷淋区域的传感器、气缸选用 IP67;接线盒 IP66 以上,抬高安装,远离喷淋区
加装清洗模式互锁:
进入清洗模式,转盘自动低速点动 / 定点停止,禁止高速运行
清洗泵、喷淋阀和主机联动,开盖 / 打开护罩时,喷淋自动切断
低压喷淋 0.2–0.35MPa,不使用高压水枪;高压容易冲坏密封、把水打进轴承缝隙。
七、清洗流程(快速清洗标准工序,30 分钟参考)
排空料仓残酱,开启残料回收,将剩余酱料打回原料桶(3min)
拆取袋托、滴料盘、灌装嘴,放入清洗池浸泡(5min)
安装 CIP 管路,合上护罩,启动清水预冲洗,转盘定点间歇转动,冲洗转盘盘面、管路(8min)
碱液循环 CIP 清洗料仓、泵、管路、灌装嘴内外部(7min)
清水漂洗 CIP 回路与转盘喷淋(5min)
拆下 CIP 接头,吹干管路,安装回快拆件,擦拭干区、检查残留(2min)
总耗时约 30 分钟;如果只是换同类型酱料,只做清水预冲,15 分钟即可完成。
八、常见缺陷规避
不要只做 CIP,酱料颗粒容易卡在夹爪缝隙,必须保留快拆 COP 结构;纯在线清洗很难达标
喷淋压力不能过高,防止水侵入分度盘、气缸密封,造成后期故障
转盘不要做成平面,平面极易积水、藏料
管路避免死角、盲管,盲管长度尽量<2 倍管径,防止物料滞留变质
密封件选用食品级氟橡胶,耐酱料油脂、耐清洗碱液
九、可选升级方案
自动风干:清洗结束,接入洁净压缩空气,对管路、灌装嘴自动吹干,减少水渍滋生细菌
温度 + 时间自动 CIP 控制:触摸屏设定清洗时间、温度,自动切换清水 / 碱液,一键清洗
独立清洗小车:移动 CIP 清洗单元,一台清洗车可给多台包装机共用,节省设备成本
 客服1