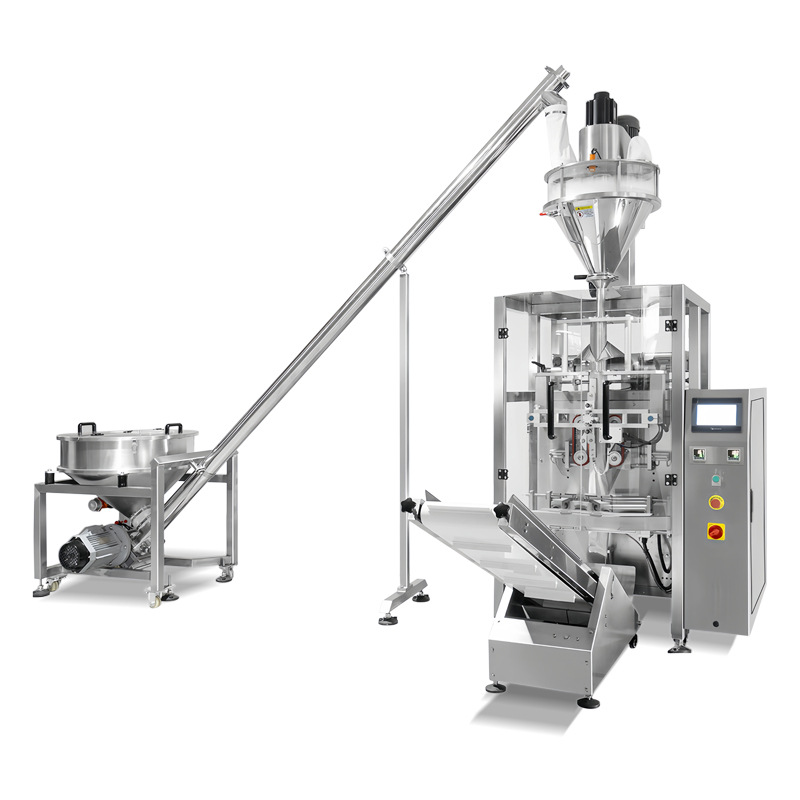
苏打(碳酸钠)、碱面属于碱性粉末,易吸潮结块、轻微腐蚀性、扬尘大,重点要做好防结块、防粉尘、防腐蚀、封口防碱粉夹在封边,物料接触部件优先 304/316 不锈钢,普通碳钢长期用容易被碱粉腐蚀生锈。
一、标准操作流程
1. 开机前准备(重点苏打碱面专项检查)
环境与防护车间通风,配套除尘;操作人员佩戴防尘口罩、护目镜、橡胶手套;碱粉扬尘刺激呼吸道和眼睛。地面保持干燥,防止碱面遇水结块。
物料预处理【非常关键】碱面 / 苏打极易吸潮结块,必须过 80–100 目筛,把硬块、团块筛掉;结块会直接卡螺杆、计量不准、断料。物料含水量严格控制,潮湿物料禁止上机。
设备检查
气源:0.6~0.8MPa,气源干燥,防止水汽带入料仓让碱面受潮;
料仓、螺旋计量杆、下料嘴:清理上次残留物料,检查有无锈蚀;
纵封、横封刀面:清理残留粉末,封面有碱粉一定会封不牢、漏气;
卷膜安装:膜居中、张力松紧合适,穿膜按设备示意图穿好,调好色标电眼;
安全:急停有效,防护门到位。
预热:打开纵封、横封加热,等待温度稳定。
2. 参数设置(触摸屏)
袋长、袋宽、成品计数;
螺杆计量参数:目标重量,快慢双速(先快加料,末尾慢速补料,提升精度);苏打碱面流动性中等,不要螺杆转速过高,高速会喷粉扬尘;
封口温度:复合膜一般纵封 140–160℃,横封 150–170℃,不要一次性高温,碱粉落在封刀上极易焦糊;
打码参数(生产日期)。
建议:先保存苏打配方,下次直接调用,减少反复调试。
3. 空载试机 → 空袋测试
不开下料,空走膜,连续出 5~10 只空袋;
检查:袋型方正、无跑偏、色标定位准确、封口平整无褶皱、切刀切口整齐;
空袋合格后,再开启螺杆下料。
4. 投料、试包、校准重量
加料:缓慢加料,尽量密闭上料(真空上料机最佳),减少扬尘;料仓不要加满,保持料位稳定;
试包:连续出 5~10 袋,每袋称重,微调螺杆补料参数,把重量误差控制在国标范围;
检查成品:封口内侧不能夹碱粉,夹粉会虚封、后期漏气返潮; ✅ 对策:下料嘴伸入袋内、充填完成后延时再横封,袋口粉尘吹气吹扫(可选配袋口吹气)。
5. 连续生产与巡检
每 10~20 袋抽检一次重量 + 封口密封性;
观察料仓下料:出现搭桥、起拱,开启料仓搅拌 / 震料,碱面最容易料仓架桥不下料;
随时留意封辊粘粉,定时停机轻擦封刀;
粉尘大时开启除尘,不要让碱粉堆积在电气、气缸、传感器上,碱性粉尘会腐蚀电器触点。
6. 停机收尾(碱面物料重点)
先关闭螺杆下料,把料仓、螺杆内物料尽量包完;
停止走膜,关闭加热,等待封刀降温(防烫伤 + 防止残留碱粉高温碳化粘刀);
关闭气源、总电源;
清洁:料仓、螺旋、下料嘴拆卸清理,用干毛刷清理碱粉,禁止直接大量冲水;如果水洗,洗完必须完全擦干,防止碱液腐蚀不锈钢;
记录产量、异常情况。
二、包装苏打 / 碱面专属注意细节
✅ 物料特性对应的问题点
吸潮结块、料仓搭桥
原料仓库防潮,料仓加盖;
加装料仓搅拌 / 振动破拱;结块物料严禁直接进螺杆,会卡死螺旋、扭断螺杆;
停机长时间不生产,料仓剩余碱面要清出,留在仓内吸潮板结。
扬尘大、袋口夹粉,封口失效(最常见不良)
优先加长下料嘴深入袋内充填,减少粉末飘到袋口封合区;
选配袋口吹气除尘,充填完毕封口前,吹掉袋口浮粉;
降低螺杆末端转速,减少喷粉;
卷膜建议选用耐碱复合膜,普通薄膜长期接触碱性粉末容易分层。
轻微碱性腐蚀
物料接触件:优先 316 不锈钢;304 长期连续生产也要每班清洁;
电气元件、气缸、光电传感器表面碱粉要及时清扫,碱性粉尘会慢慢腐蚀、造成误动作;
清洁尽量干清优先,水洗后彻底干燥,避免残留碱水腐蚀。
计量波动碱面的松密度会随湿度、压实程度变化。料位高低会影响下料重量,尽量保持料仓料位稳定,采用双速螺杆 + 称重反馈模式,不要只用容积计量。
✅ 封口调试要点
封边一旦夹粉,外观看着封上,实际轻轻一撕就开;
横封压力适中,压力过大容易压破薄膜,压力小封不牢;
封刀表面保持光滑无积粉,每班生产间歇用干布清理;
温度不要过高,碱粉残留在高温封刀会碳化,形成顽固黑垢。
✅ 安全操作细节
碱粉粉尘刺激眼、呼吸道,全程防尘防护;车间粉尘浓度控制,防止粉尘隐患;
设备运行时,手严禁伸入成型器、横封刀、切刀区域;清理必须停机断电;
一旦碱粉溅入眼睛,大量清水持续冲洗并就医;
不同物料(比如先包面粉再包碱面)必须彻底清机,严禁交叉混料。
三、常见故障快速排查(苏打碱面专用)
下料断断续续、经常断料:原料结块 / 料仓搭桥 / 螺杆间隙卡硬块 → 过筛 + 开启破拱,拆开清理螺杆结块。
封口漏气、封边有白点:袋口夹碱粉 → 检查下料嘴位置,开启袋口吹扫,降低下料喷粉。
重量忽大忽小:物料松密度变化、料位波动、螺杆粘粉 → 原料防潮,保持料位稳定,定期清理螺杆积料。
封刀粘料发黑:碱粉落在高温封刀碳化 → 降低温度,增加袋口除尘,每班清洁封辊。
膜跑偏:成型器不对中、卷膜张力不稳、粉尘落在膜导向辊 → 清理导向辊粉尘,校正成型器。
四、日常维护要点
每班:清理料仓、螺杆、下料嘴、封辊表面碱粉;检查气缸、传感器有无积尘;
每周:拆卸螺杆深度清洁,检查螺杆磨损(碱粉有研磨性);检查热封硅胶垫;
长期停机:清空全部碱面,设备清洁干燥,料仓开盖晾干,防止残留碱粉吸潮腐蚀。
 客服1