八工位给袋式包装机 高温酱料灌装 前置预防要点
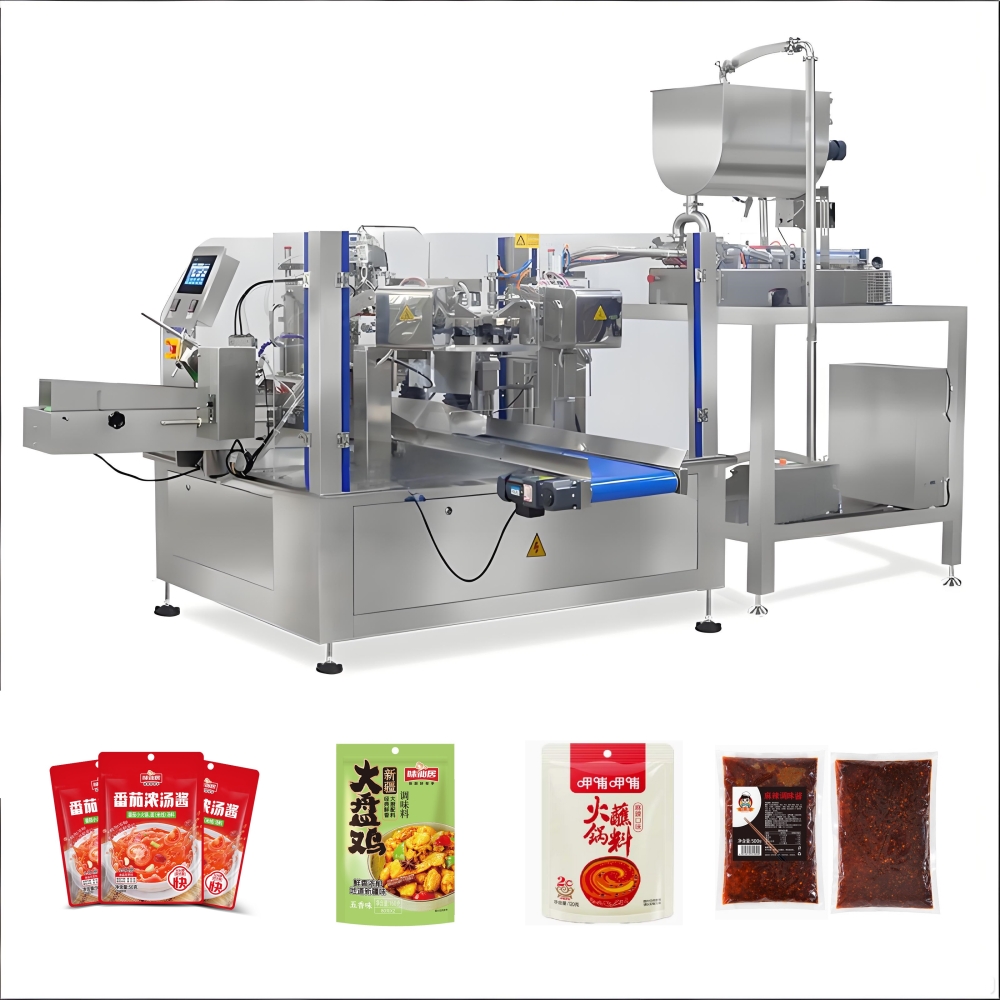
八工位转盘式,工位依次:取袋→打码→开袋→灌装→(可选吹扫 / 排气)→预封→终封→出料。高温酱料核心风险:蒸汽造成封口起泡、袋口沾酱夹料、温度变化带来粘度漂移、密封件高温老化、袋材受热失效,下面分模块做预防性管控。
一、物料与供料系统预防(计量、堵料、滴漏、粘度波动)
物料恒温稳定高温酱料温度波动会直接改变粘度,造成每泵出料重量偏差。料斗、输送管路做夹套保温,保持灌装温度稳定;料斗低速防沉淀搅拌,防止颗粒沉降、油水分离;提前试料确认温度 - 粘度曲线。
风险:温度下降→粘度变大→泵出料变少;温度过高→大量水蒸气 + 易飞溅。
灌装头防滴漏、防拉丝(重中之重)必须选用带回吸的下潜式灌装嘴;灌装时下潜入袋内,出料完成瞬间阀芯断料 + 回吸,消除料丝、滴液,避免酱料滴落在袋口封口区。
提前检查泵密封件(O 型圈、密封圈),选用耐高温、耐油食品级材质(FKM/Viton),高温工况普通硅胶快速溶胀失效。
含颗粒酱料选用转子泵 / 伺服活塞泵,防止颗粒卡泵;提前拆洗检查泵腔、阀芯有无磨损。
管路预热与排气开机前对料管、泵体预热,避免冷管路接触高温酱料产生冷凝水、局部降温堵料;管路高点预留排气,防止吸入空气造成计量波动、袋内气泡。
二、袋材与包材前置验证(高温 + 蒸汽耐受性)
材质选型提前确认不能直接用普通常温复合袋,必须选用耐高温耐油复合膜(PET/AL/RCPP),内层 RCPP 耐温≥酱料灌装温度;提前做热封试样 + 耐蒸煮 / 高温灌装试验,检验:耐热、耐油、复合层不脱层、不产生针孔。
普通 PE 袋遇到高温蒸汽极易软化、封边熔穿。
预制袋预检来料抽检:袋口平整度、热封边强度、有无针孔;袋库存放防潮,袋子受潮会加剧封口气泡;袋子尺寸、袋口宽度与夹爪、灌装嘴匹配,防止开袋歪斜。
三、转盘工位时序与袋口污染、蒸汽预防(八工位核心)
PLC 时序提前调试确认工位动作联锁:开袋完全撑稳之后,灌装嘴才开始下料;灌装完成、灌装嘴完全离开袋口后,转盘再转至下一工位,防止转位甩料。
可在灌装后、封口前工位增加袋口吹扫(洁净压缩空气),吹掉袋口内壁微量酱料残滴。
水蒸气、封口气泡预防高温酱料灌入袋内会持续蒸发水蒸气,封入袋内会造成封口起泡、封合不牢、后期渗漏。
方案 A:灌装后封口前工位增加袋口预冷(冷风冷却袋口区域),让袋口蒸汽提前冷凝;
方案 B:采用双道封口(预封 + 终封),预封缓慢排出袋内蒸汽;
封刀采用独立 PID 控温,左右刀温均衡,温度波动控制 ±2℃以内,避免一边封牢一边虚封。
夹爪与袋定位八工位夹爪同步性提前校验;夹爪夹持位置避开热封线,防止袋口滑移、歪斜;检查夹爪硅胶垫,高温工况老化变硬会夹袋打滑。
四、热封系统预防性检查(漏袋、糊袋、封边强度不足)
封刀与温控预检
封刀表面涂层完整,无划痕、碳化积垢;每班生产前清洁封刀;
温度按包材 + 酱料工况试机标定:高温酱料会带走封刀热量,同材质包材,高温灌装需要比常温灌装略高的封刀温度;温度过高会糊袋、基材熔化。
热封压力稳定,气源稳压 0.4~0.6MPa,气缸无漏气;压力不均造成局部虚封。
排气工艺设置灌装后工位增加柔性海绵排气机构,轻柔挤出袋内空气与蒸汽,不能硬挤压,防止酱料被挤到封口线;含油高温酱料,排气要控制力度,防止红油上浮沾到袋口。
五、密封件、整机材质与高温老化预防
所有接触物料部位:316L 不锈钢;密封圈、垫片全部升级耐高温耐油材质,严禁普通橡胶;提前备备件,高温工况密封件磨损速度明显加快。
转盘轴承、凸轮、同步链条:高温环境 + 水汽,润滑周期缩短;生产前加注耐高温食品级润滑脂。
电器与传感器:高温蒸汽环境,接近开关、光电、真空吸盘容易凝露失效;做好防护,选用耐湿热型传感器,检查线路隔热。
六、检测、安全与 CIP 清洗预案
在线检测前置配置推荐配置:在线检重、成品水检 / 真空检漏工位;不良品自动剔除,防止漏包流入成品。生产前先做封口剥离强度、爆破压力测试,留样。
CIP 清洗方案提前规划高温酱料冷却后极易干结碳化,停机后必须快速清洗;提前规划清洗管路、清洗程序;泵、灌装嘴、料阀要可以就地清洗,避免干结堵死。
停机保温:长时间待机,料斗与管路维持温度,防止酱料凝固堵泵。
安全防护高温物料防烫伤防护;蒸汽排放,车间局部排风,减少转盘区域雾气(雾气会影响光电、吸盘吸袋稳定性)。
七、参数配方备份与试机验证(投产前必做)
提前建立专用配方:灌装速度、泵行程、回吸量、各工位延时、封刀温度 / 压力 / 封合时间,PLC 参数备份。
带料热试(模拟实际生产温度),连续跑样,重点观测:
袋口是否沾料
封口有无气泡、褶皱、虚封
重量波动
停机待机状态下物料凝固情况
快速风险清单(点检表)
✅ 料系统:恒温 + 搅拌、耐高温泵 + 回吸灌装嘴、耐油高温密封件 ✅ 包材:耐高温 RCPP 复合袋,提前热封测试 ✅ 工位时序:下潜灌装、灌装嘴离开再转位、袋口吹扫 ✅ 蒸汽处理:袋口预冷、双道封口、排气控制 ✅ 热封:独立 PID 温控、封刀清洁、稳压气源 ✅ 电气:传感器防凝露、车间排风 ✅ 后段:在线检重 + 检漏、CIP 清洗预案
 客服1