全自动方瓶三面贴标机 U 型贴功能原理
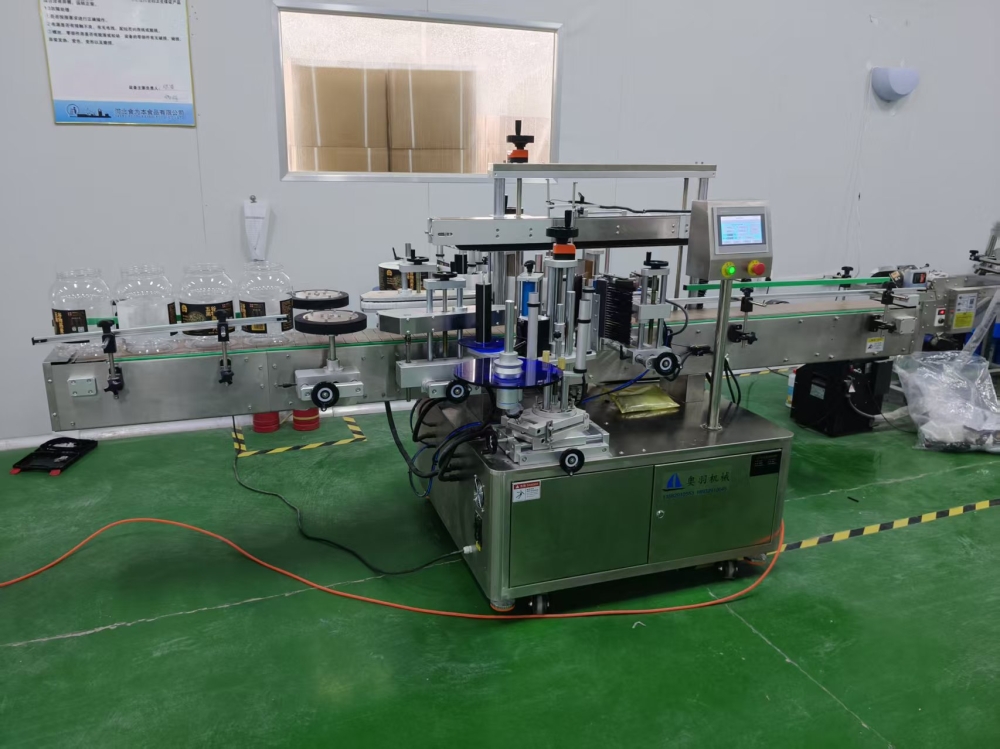
U 型贴,就是单张连续不干胶标签一次性包裹方瓶的正面 + 左右两个侧面,形成 U 字形,一张标覆盖 3 个面,不是 3 张独立标签。依靠PLC + 伺服同步控制 + 输送定位 + 上下压瓶 + 侧面刷标覆标机构联动完成。
一、核心结构
进瓶分瓶机构:螺杆分瓶、护栏定位,把方瓶等距分开,保证瓶身居中;顶部压瓶输送带压住瓶身,防止贴标时打滑、偏移。
贴标头伺服出标模组:伺服电机驱动标签卷,底纸经过剥离板,标签前端剥离、预伸出等待。标签电眼检测标距,保证每次只出一张 U 型长标。
光电测物传感器:检测方瓶到达贴标工位,给 PLC 触发出标信号。
U 型覆标成型组件:两侧海绵刷 / 海绵压轮、侧推导向块(核心 U 型成型机构),用来把标签两端沿方瓶两个棱角弯折、包裹到左右侧面。
PLC+HMI 控制系统:同步控制输送速度、伺服出标长度、刷标动作时序,保证标签与瓶子行进速度匹配。
二、完整工作流程(原理时序)
进瓶定位方瓶由输送带输送,经螺杆分瓶,上压带压住瓶顶,保证瓶身姿态方正,不歪斜,送入贴标工位。
瓶子检测,触发出标光电检测到方瓶到位,PLC 发送信号,伺服驱动标签卷出标;标签在剥离板处与底纸分离,标签前端先贴到方瓶正面。
关键:出标线速度 = 瓶子输送线速度,保证无拉伸、堆标。
U 型包裹成型(核心步骤)瓶子继续向前输送,带着已经粘在正面的标签前进;两侧弹性海绵刷 / 侧压块依次把标签左右两个翼边,沿着方瓶两个棱角弯折、贴向左右两个侧面,标签自然形成 U 形,包裹正面 + 左 + 右三面。
滚压覆标、排气海绵轮二次滚压三个面,排出标签下气泡,棱角位置抚平,减少翘边;
完成出料U 型贴标完成,瓶子送出,等待下一瓶触发循环。
三、控制逻辑要点(PLC 时序)
无瓶不触发出标;缺标、断标、堵瓶自动报警停机。
HMI 可调参数:标签总长度、正面段长度、两侧翼长、输送速度、伺服出标提前量、海绵刷压力。
同步关系:输送编码器反馈实时速度,伺服跟随,实现动态同步,高速下保证棱角对齐精度(常规 ±1mm)。
四、U 型贴与 “三面三标” 的区别
✅ U 型贴:1 张标签,折成 U,一次性包三面,标签有两个折角,适合一体化图案、防伪封口标;
❌ 普通三面贴:3 个独立标签头,分别贴 3 张单独标签,三个标互不相连。
五、常见故障原理(简要)
棱角位置翘标:海绵刷压力不足 / 角度不对,或标签材质挺度过高;
标签拉伸变长:伺服速度跟不上输送速度,同步失调;
U 型左右不对称:瓶子定位偏中,两侧刷标机构左右压力不一致。
六、适用场景
日化方瓶、扁方瓶、农药瓶、食品方瓶,需要单张标签跨三个立面做一体化印刷、防伪封口。
 客服1