八工位吸嘴袋给袋式酱料包装机|功能与原理详细介绍
一、设备概述
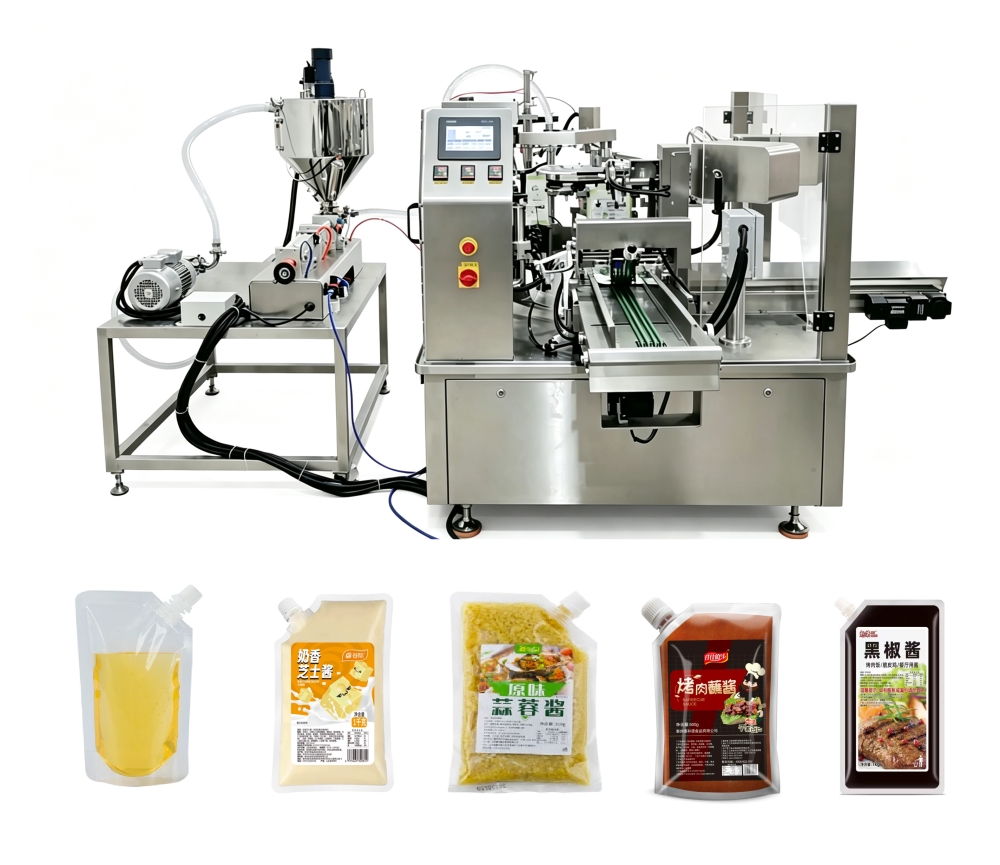
八工位给袋式包装机属于旋转式间歇运动给袋包装设备,专门适配预制吸嘴袋(自立吸嘴袋、斜嘴袋、带嘴酱料袋),用于灌装各类酱料:番茄酱、花生酱、辣椒酱、豆瓣酱、膏体调料、蜂蜜、膏状日化等。
核心特点:袋子是提前预制好的成品吸嘴袋,机器不制袋,只完成取袋→开袋→灌装→封口→成品输出;8 个工位圆周排布,转盘间歇旋转,依次完成各工序,相比双工位、六工位,产能更高,工序分配更宽松,酱料灌装稳定性更好。
二、整机核心工作原理
整机依靠伺服电机驱动旋转主转盘,转盘上均匀安装 8 组袋夹(每个工位一对袋夹夹持袋子)。转盘做间歇式步进转动:转到对应工位就停止,执行该工位动作;动作完成后转盘转动,把袋子送入下一个工位,循环流转直到成品下料。
8 个工位是独立工序站点,一袋产品在转盘上绕一圈,依次走完全部包装流程。
八工位标准工序分配(主流配置)
不同厂家会微调工位功能,这是酱料 + 吸嘴袋最通用排布
工位 1:取袋工位
原理:袋库堆叠放置预制吸嘴袋;真空吸盘机构,通过真空泵产生负压,从袋库底部 / 上方吸取单张袋子,再平移送入转盘袋夹。
动作:吸盘吸袋→拉袋→袋夹夹住袋口;附带缺袋检测,无袋时后续灌装工位自动跳过灌装,避免空袋灌料。
适配:吸嘴袋有硬质吸嘴,取袋机构带定位,防止吸嘴卡袋、翻袋。
工位 2:袋子预开袋(开袋口)
原理:上下一组真空吸盘分别吸附袋子正反面,负压拉开袋口;同时袋内可吹微量洁净空气,撑开袋体。
检测:开袋检测光电 / 压力传感器,袋子没打开,后续工位禁止灌装,防漏料。
重点:吸嘴袋袋口较短,吸盘行程做限位,避免拉扯损坏袋口与吸嘴焊接处。
工位 3:袋内吹气 + 袋口撑开(辅助开袋)
可选:部分机型此工位搭配袋底托举机构,托住吸嘴底部,袋子直立稳定。
原理:向袋内通入低压洁净空气,让自立袋完全撑开,方便酱料灌装,防止袋体褶皱导致酱料粘袋口,影响后续封口。
工位 4:酱料灌装工位(核心工位)
稀酱料(番茄酱):伺服活塞泵
高粘度带颗粒酱料(香菇酱、豆瓣酱):转子泵 + 防结块料斗,可选搅拌料斗
原理:搭配膏体酱料灌装泵(伺服活塞泵最常用,高粘度酱料可选转子泵)。
流程:灌装枪伸入撑开的袋内,低位灌装(减少酱料飞溅、起泡);伺服泵按设定容积 / 重量出料,达到设定量后泵体停止,灌装嘴抬升。
酱料适配:
可选配置:称重反馈系统,实时修正灌装量;防滴漏阀,灌装结束切断料液,杜绝酱料拉丝滴落到袋口影响封口。
工位 5:袋口吹扫 / 擦袋工位(酱料包装必选)
关键:酱料一旦残留在封口位置,会造成封合不牢、漏袋。吸嘴袋袋口空间小,这个工位是酱料包装的标配。
原理:压缩空气气嘴吹扫袋口内侧残留酱料;部分机型配备硅胶刮片擦除袋口油污酱料。
工位 6:第一次热封口(预封)
原理:上下加热封合模具,袋口薄膜夹在中间,电热板加热 + 保压,使复合袋膜热熔粘合。
温控:独立温控表,控制封刀温度;酱料袋多为铝箔复合膜,温度一般 160~200℃可调。
预封作用:初步封合,排出袋内多余空气,为终封做准备。
工位 7:第二次热封口(终封 + 冷却定型)
吸嘴袋袋口与吸嘴连接处是薄弱点,双封结构大幅降低渗漏概率。
原理:二次热压封合,保证封口密封性;封刀带冷却水道,快速冷却封口膜,防止封口褶皱、回弹开裂。
工位 8:成品下料工位
原理:袋夹自动松开,成品吸嘴袋依靠自重掉落至出料输送机;可配出料滑槽、次品剔除。
检测联动:前面工位检测到空袋、开袋失败,到本工位自动判定次品,单独剔除。
绝大多数八工位给袋酱料机,主机只负责袋体灌装封口,吸嘴盖子预先旋盖。
三、整机主要组成模块
旋转主机机架 + 伺服转盘系统:伺服驱动间歇分割器(凸轮分割器),控制转盘精准启停定位,保证 8 个工位同步。
取袋系统:袋仓、真空吸盘组、真空泵、袋分料机构。
开袋系统:上下开袋吸盘、吹气回路、开袋检测传感器。
酱料灌装系统:料斗、搅拌装置(可选)、伺服活塞泵 / 转子泵、灌装枪、防滴漏阀。
封口系统:多组热封刀、独立温控模块、压力调节气缸、冷却结构。
控制系统:PLC + 触摸屏,可设置灌装重量、转盘速度、封合温度、保压时间;存储多组产品配方,一键切换产品。
气动系统:空压机、电磁阀、气缸,驱动吸盘、封刀、袋夹动作。
检测与安全模块:缺袋、开袋、漏料检测,安全门急停。
四、核心功能
自动取袋、开袋、灌装、封口、成品输出,全程自动化;
可包装自立吸嘴袋、普通自立袋,兼容多种袋宽袋长;
酱料定量灌装,支持容积式定量,选配在线称重;
故障报警:缺袋、不开袋、温度异常、泵故障,自动停机提示;
参数配方存储,换产品只需要调用配方,调节袋夹位置;
可选配:料斗加热保温(防止酱料凝固)、除尘、真空抽气(真空酱料包装)、次品剔除、日期喷码。
五、性能分析
优点
八工位工序分散:相比 6 工位,每个工位动作时间更充裕,灌装、封口更稳定,酱料不容易污染封口,良品率更高;
产能高:酱料吸嘴袋,常规产能30~60 袋 / 分钟,取决于袋型、酱料流动性;
预制袋包装,袋子印刷精美,不用更换制袋膜,多品种切换方便;
接触物料部分采用 304/316 不锈钢,符合食品酱料卫生要求;
六、适用物料与袋型
物料:辣椒酱、果酱、花生酱、沙拉酱、蜂蜜、膏状调味料、膏体洗涤剂等膏状、带细小颗粒流体;
袋型:预制自立吸嘴袋(斜嘴,顶嘴底部封口),
七、关键注意事项(酱料工况)
酱料极易污染封口,袋口吹扫工位不能省略;
高粘度酱料料斗建议带搅拌 / 保温,防止沉淀凝固;
吸嘴袋吸嘴位置要统一,否则取袋夹袋容易错位;
真空系统要定期维护,吸盘磨损会导致取袋不稳;
热封温度要根据袋膜材质调试,温度过低封不牢,过高烫破袋口。
 客服1