八工位给袋式包装机|开袋检测调节方法与注意事项
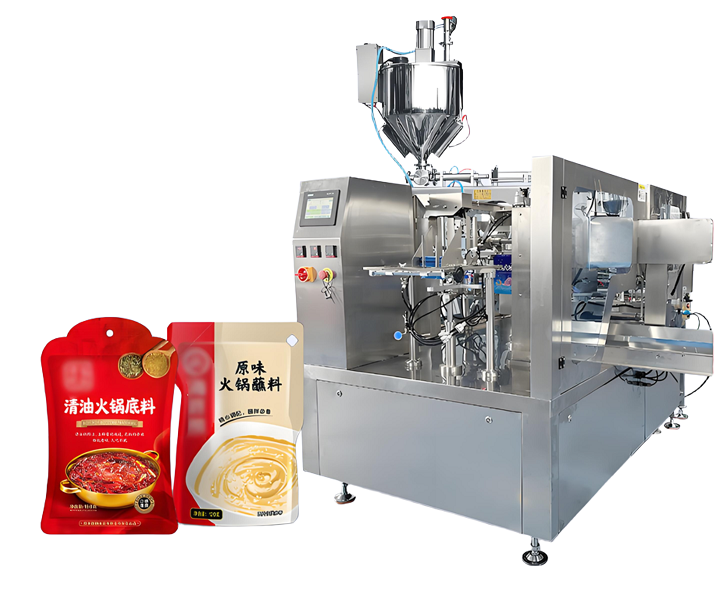
八工位转盘给袋机开袋检测主流分两类:撑袋叉(机械探叉 + 接近开关)、光电对射 / 漫反射;作用:袋口未撑开时,设备跳过下料、自动剔除,防止空包、撒料。
一、调节前准备
安全:设备点动模式,禁止连续运行调试;气源压力调到标准 0.4~0.6MPa,检查真空泵负压正常,清理吸盘、检测探头表面粉尘、物料残渣。
确认:HMI 开启【开袋检测功能】,进入 IO 监控画面,实时观察检测信号状态。
袋子:使用生产同款预制袋,不同袋长、袋宽、袋型(自立袋 / 拉链袋)需要重新校准。
二、撑袋叉(接近开关型,最常见)调节步骤
原理:转盘转到开袋工位,撑袋叉伸入袋内;袋口正常撑开→叉进入袋内,金属感应片离开接近开关,信号 OFF;袋没打开→叉无法伸入,感应片靠近开关,信号 ON,判定开袋失败
点动转盘,将夹袋机构停在开袋工位,袋子被上下吸盘拉开。
松开接近开关支架固定螺丝,调整探头与金属感应片间隙(一般 1~3mm,以开关说明书为准)。
调整撑袋叉机械位置:
袋口完全张开:撑袋叉顺畅伸入袋腔,感应片远离探头,指示灯熄灭。
袋口闭合 / 没撑开:撑袋叉被袋口挡住,不能伸入,感应片靠近探头,指示灯点亮。
微调撑袋叉行程:松开叉臂长孔螺丝,小幅上下 / 前后移动;开度太小容易误判(正常开袋报警);开度过大容易漏检(袋没撑开也判定 OK)。小幅多次调节,不要一次性大幅度调动
触摸屏设置检测角度:
点动转盘,记录撑袋叉到达检测位置的转盘起始角度(信号触发);
记录撑袋叉离开检测区域的结束角度;
在主机参数内填入【开袋检测开启角度 / 关闭角度】,只在该角度区间内判定开袋状态,其余工位屏蔽检测信号,避免转盘误触发。
测试验证:连续点动测试 10 次,分别测试正常开袋、故意不开袋两种工况,确认:开袋成功允许下料;开袋失败触发报警、跳过下料工位。
三、光电对射型开袋检测调节步骤
原理:发射端与接收端分别布置袋口两侧;袋口撑开→光路通 / 断,光电产生对应信号;袋口闭合→光路状态反转。
调整光电支架,使发射、接收光轴对准,光斑居中穿过袋口张开区域。
调节光电灵敏度电位器:
袋口撑开:光电信号正常;
袋口未开:袋膜挡住光路,信号翻转;
清理镜头,避免粉尘、水雾;薄膜袋静电会造成袋口抖动误检,可加装离子风机除静电。
同样在 PLC 角度参数里限定光电只在开袋工位窗口有效,转盘其余工位不采样。
四、配套开袋机构联动调节(检测经常受开袋吸盘影响)
上下开袋吸盘:对称吸附袋口中心,左右 / 上下行程一致;吸盘磨损、老化直接导致开袋不稳,检测误报。
开袋吹气:袋口拉开时同步吹气,薄袋、易粘连袋适当调大吹气流量,吹气时序略早于撑袋叉伸入动作。
真空负压:负压不足袋口拉不开,负压过大容易吸破袋膜;根据袋材微调真空压力。
五、关键注意事项
✅ 调试注意
机械件调节遵循少量多次,每次调完点动验证,防止撑袋叉顶撞袋口、折弯探头。
更换袋型、袋厚度、袋子材质,必须重新校准开袋检测;自立袋、拉链袋袋口刚性不同,参数差异很大。
信号时序优先:撑袋叉完全到位后再读取检测信号;过早采样会造成大量误报警。
八工位转盘每个夹爪位置存在微小偏差,调试后要转盘走完整圈,逐个工位验证。
⚠️ 故障与误判要点
频繁误报警(袋子开好了还报开袋失败):撑袋叉行程不足、接近开关间隙过大、光电灵敏度低;吸盘吸力不足袋口回弹。
漏检(袋没撑开依然下料撒料):撑袋叉位置太高、探头感应距离过大、光电灵敏度过高;检测角度窗口设置太长,提前结束检测。
环境干扰:粉尘、水汽粘附光电镜片;金属碎屑干扰接近开关;薄膜静电使袋口飘忽抖动。
?️ 安全与维护
任何机械调整必须点动,禁止手伸入转盘运动区域;断电再拆装传感器支架。
每班维护:清洁检测探头、撑袋叉、开袋吸盘;检查支架螺丝有无松动、气管漏气。
长期停机后重启,必须重新验证开袋检测逻辑,不要直接跑全自动生产。
报警逻辑:确认开袋失败后,设备禁止下料,转盘继续旋转至剔除工位把空袋剔除,不要直接整机急停(影响八工位转盘节拍)。
六、快速自检清单
气源 0.4–0.6MPa,真空负压稳定
传感器指示灯:开袋灭、不开袋亮
IO 监控画面信号跟随袋口状态变化
检测角度窗口设置正确,非检测工位不触发
连续 10 次模拟 OK/NG,报警、下料、剔除动作可靠
吸盘无破损,撑袋叉无变形毛刺
 客服1